Ipinaliwanag ang Proseso ng Plastic Injection Molding: Mga Yugto, Materyal at Kalidad
Sep 24,2026Mga Serbisyo ng Plastic Injection Molding: Ano ang Dapat Malaman ng Mga Manufacturers Bago Umorder
Sep 18,2026Plastic Injection Mould: Mga Uri, Disenyo, Gastos, at Paano Pumili ng Mould Maker
Sep 11,2026Medikal na Plastic Injection Molding: Mga Materyales, Pamantayan, at Kontrol sa Proseso
Sep 04,2026Ano ang Mga Bahagi ng Automotive Injection Molding at Bakit Nangibabaw ang mga Ito
Aug 26,2026Ang bawat bahagi ng katumpakan ay nagsisimula sa isang desisyon tungkol sa kung paano ito gagawin, at para sa maliliit hanggang katamtamang mga bahagi ng plastik, ang proseso ng paghubog ng plastic injection ay karaniwang ang pinakamalakas na kandidato. Sa Suzhou Huanxin Precision Molding, pinapatakbo namin ang prosesong iyon bawat araw ng trabaho mula noong 2002, na hinuhubog ang lahat mula sa 1.5 g fixing ring para sa mga water quality tester hanggang 108 g printer internals. Sa loob ng dalawang dekada, nalaman namin na ang paghuhulma ng iniksyon ay mukhang simple mula sa labas at nagbibigay ng gantimpala sa maingat na engineering sa ilalim. Sa gabay na ito, ipinapaliwanag namin kung paano gumagana ang proseso nang hakbang-hakbang, ibinabahagi namin ang materyal at mga aralin sa disenyo na ipinapasa namin sa aming mga customer, at ipinapakita kung bakit napakahalaga ng mga detalye.
Ang plastic injection molding ay isang proseso ng pagmamanupaktura kung saan ang thermoplastic resin ay natutunaw, itinuturok sa ilalim ng mataas na presyon sa isang bakal na amag, pinalamig hanggang sa ito ay tumigas, at inilalabas bilang isang natapos na bahagi. Ang amag, madalas na tinatawag na tool, ay naglalaman ng isang lukab at isang core na magkasamang bumubuo sa negatibong hugis ng bahagi. Sa sandaling umiiral na ang tool, ang bawat cycle ay gumagawa ng halos magkaparehong bahagi, kaya naman ang proseso ay nangingibabaw sa mass production ng mga plastic na bahagi.
Ang nakakaakit sa proseso ay ang kumbinasyon ng bilis, repeatability, at geometric na kalayaan. Ang mga ribbed structure, snap feature, transparent optical surface, at overmolded insert ay maaaring gawin sa isang hakbang. Para sa mga mamimili ng B2B, ang ekonomiya ay parehong nakakahimok: ang halaga ng unit ay bumababa nang husto kapag na-amortize ang tooling, na ginagawang perpekto ang injection molding para sa mga volume ng produksyon mula sa libu-libo hanggang sa milyun-milyong piraso.
Sa sahig ng aming tindahan, inilalarawan namin ang bawat siklo ng paghubog sa anim na yugto:
Depende sa laki ng bahagi, kapal ng pader, at materyal, ang buong cycle ay maaaring tumagal kahit saan mula sa ilang segundo hanggang ilang minuto. Ang pagpigil sa pag-ikot na iyon nang matatag, pagkatapos ng pagbaril, ay kung saan nagpapakita ang tunay na paghubog ng disiplina.
Ang mga pellet ay nagpapakain mula sa hopper patungo sa isang pinainit na bariles, kung saan ang umiikot na tornilyo ay naghahatid, natutunaw, at nag-homogenize ng resin sa pamamagitan ng kumbinasyon ng init ng bariles at mekanikal na paggugupit. Ang tornilyo ay nagsisilbing plunger, na nag-inject ng isang tumpak na sukat na shot sa saradong amag.
Toggle-driven man o hydraulic, pinipigilan ng clamping unit ang molde laban sa presyon ng pagkatunaw at kinokontrol ang pagbukas at pagsasara. Ang pagpili ng tamang tonelada ay mahalaga: masyadong maliit na puwersa ay nagdudulot ng flash, habang ang labis na puwersa ay nag-aaksaya ng enerhiya at binibigyang diin ang tool.
Ang tool ay kung saan ang kalidad ng bahagi ay tunay na napagpasyahan. Ang cavity at core steel ay tumutukoy sa geometry, kinokontrol ng mga gate kung paano pumapasok ang melt, pinamamahalaan ng mga cooling channel ang cycle time at warpage, at ang ejection system ay naglalabas ng bahagi nang walang pinsala. Ang mga desisyong ginawa sa panahon ng disenyo ng plastic injection mold, mula sa layout ng runner hanggang sa mga draft na anggulo, ay umaalingawngaw sa buong buhay ng proyekto, kaya naman tinatrato namin ang paggawa ng tool bilang isang disiplina sa engineering sa halip na isang gawain sa machining.
Ang pagpili ng materyal ay isa sa mga unang pag-uusap namin sa mga customer, dahil tinutukoy ng resin ang lakas, paglaban sa temperatura, katatagan ng kemikal, hitsura, at gastos. Ang talahanayan sa ibaba ay nagbubuod sa mga resin na pinakamadalas naming pinoproseso at kung saan ang mga ito ay napakahusay.
| materyal | Mga Pangunahing Lakas | Mga Karaniwang Bahagi na Aming Hinuhubog |
|---|---|---|
| ABS | Ang paglaban sa epekto, madaling pagtatapos | Mga hawakan ng scalpel, mga housing ng device |
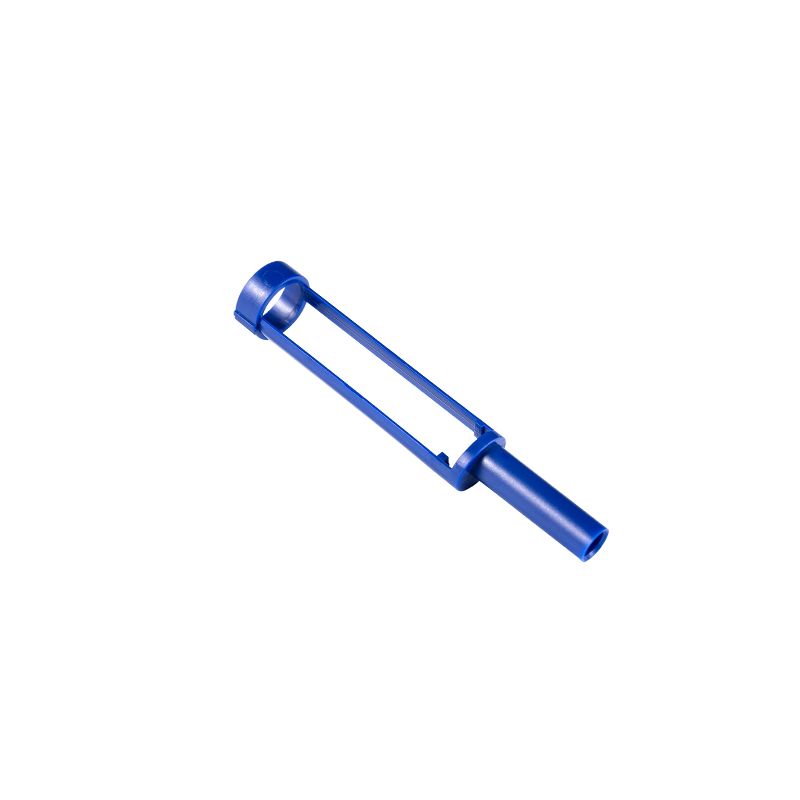
| PA66-GF30 | Mataas na higpit at paglaban sa pagsusuot | Push rods, drum gears |
| PC | Transparency at tigas | Gastroscope connectors, lens |
| POM | Mababang alitan, dimensional na katatagan | Mga gear sa makinarya, mga pindutan ng paglabas |
| PBT | Paglaban sa kemikal at init | Mga driver ng push rod |
| PP | Ang paglaban sa kemikal, mababang timbang | Mga bracket at suporta |
Para sa mga bahagi na dapat makaligtas sa paulit-ulit na mekanikal na pag-load, ang glass fiber reinforcement ang kadalasang sagot. Ang isang glass-filled na grado tulad ng PA66-GF30 na pinaghalo sa PTFE ay nagpapabuti sa higpit at pag-uugali ng pagsusuot, kung kaya't ito ang aming materyal na pinili para sa hinihingi na mga bahagi ng paghahatid.
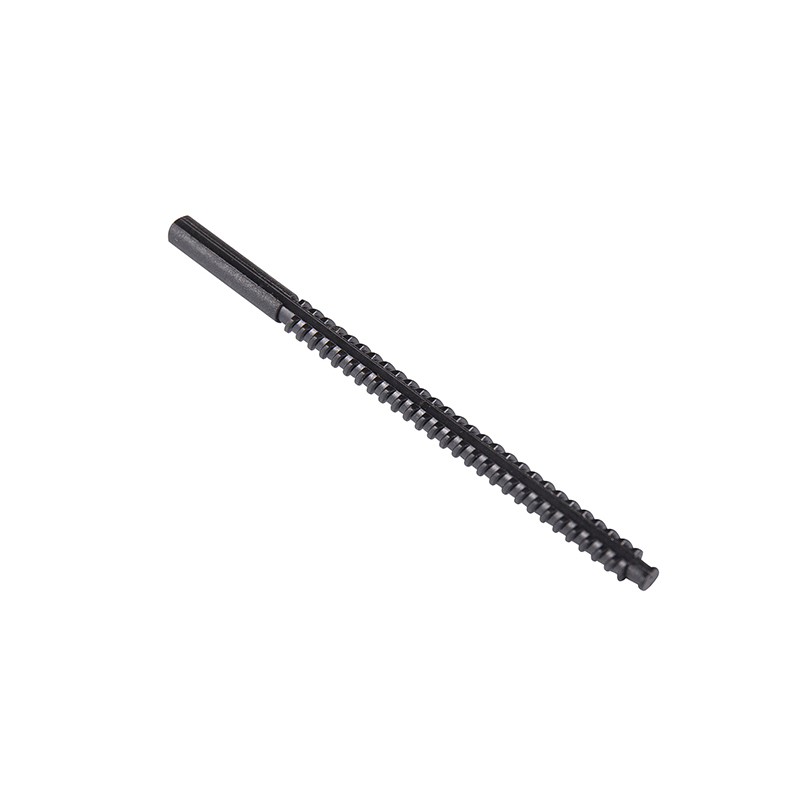
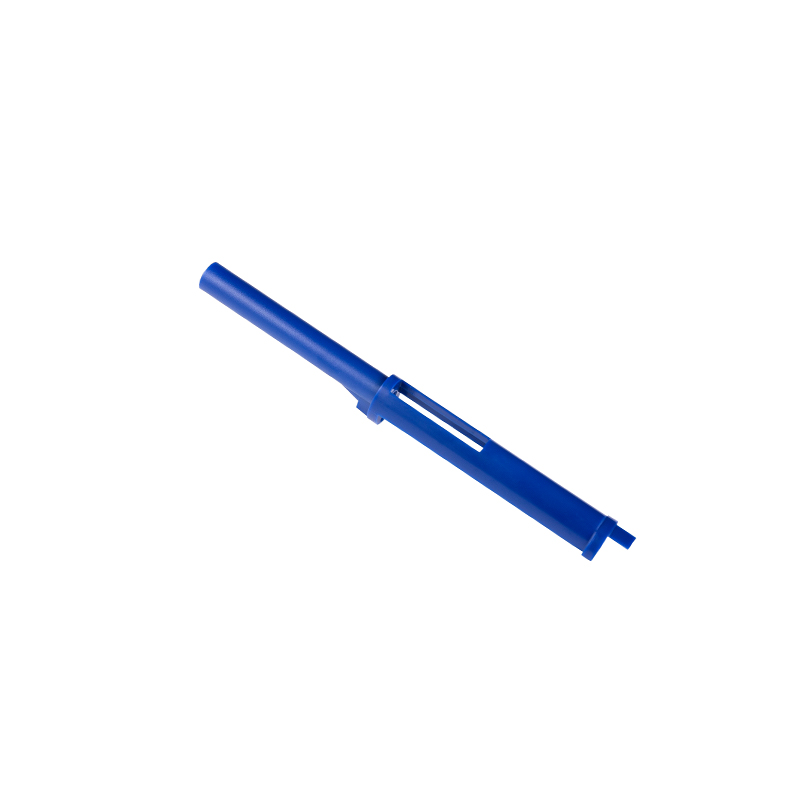
PA66-GF30 na may 15% PTFE Injection Pen Push Rod Isang glass-fiber reinforced PA66 push rod na binago ng 15% PTFE para sa mababang friction at wear resistance. Inilalarawan nito kung paano ang mga reinforced, self-lubricating na materyales ay naghahatid ng higpit at tibay sa hinihingi na mga bahagi ng transmission tulad ng mga mekanismo ng injection pen. Tingnan ang Produkto → Ang isang may kakayahang molding partner ay susuriin ang isang bahagi na guhit bago pa maputol ang bakal. Ilan sa mga kasanayang binibigyang-diin namin sa bawat pagsusuri sa disenyo para sa paghubog:
Ang huling puntong iyon ay nararapat na espesyal na pansin. Ang bawat resin ay lumiliit habang ito ay lumalamig, at sa ibang bilis, kaya ang paghula sa gawi na iyon ay naghihiwalay sa isang maayos na paglulunsad mula sa isang dimensional na sorpresa. Ang aming gabay sa pagkalkula ng pag-urong ng injection molding para sa ABS, PP, at nylon ay nagpapaliwanag kung paano namin itinatakda ang mga salik ng pag-urong sa panahon ng disenyo ng amag.
Kahit na ang isang mahusay na disenyo na bahagi ay maaaring magpakita ng mga depekto kung ang mga kondisyon ng proseso ay naaanod. Ang mga isyung madalas naming nakakaharap ay kinabibilangan ng:
Karamihan sa mga depekto ay bumabalik sa tatlong variable: mga parameter ng proseso, disenyo ng amag, o kahalumigmigan ng materyal. Ang mga hygroscopic resin tulad ng PA66 at PC ay dapat na matuyo nang lubusan bago hulmahin, at ang isang disiplinadong setup ay nagpapanatili sa proseso na stable sa paligid ng gitna ng bintana nito sa halip na sa mga gilid nito.
Ang parehong mga batayan ay nagsisilbi sa ibang mga end market, at ang aming sariling portfolio ay sumasalamin sa hanay na iyon. Sa mga medikal na aparato, ang katumpakan at kadalisayan ng materyal ay hindi mapag-usapan. Ang mga transparent na bahagi ng PC para sa endoscopic na kagamitan, halimbawa, ay nangangailangan ng parehong optical clarity at mahigpit na dimensional na kontrol, gaya ng ipinapakita ng aming mga gastroscope connector.
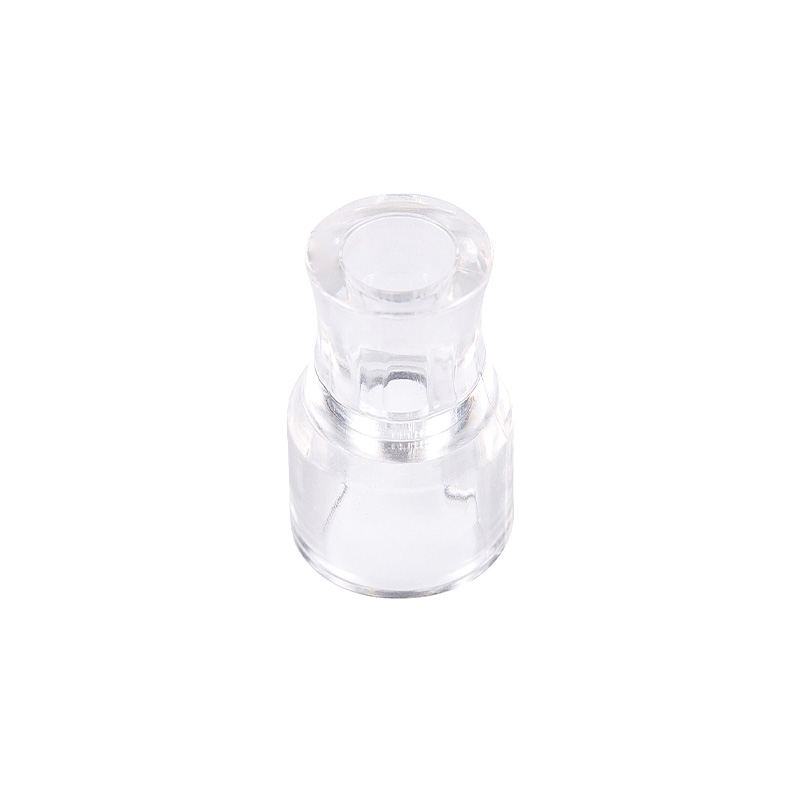
Transparent na PC Injection Connector para sa Medical Gastroscope Iniksyon na hinulma mula sa medikal na grade polycarbonate, pinagsasama ng gastroscope connector na ito ang optical clarity na may mahigpit na dimensional tolerances. Ipinapakita nito kung bakit nababagay ang mga transparent na bahagi ng PC sa tumpak na mga medikal na device na nangangailangan ng kalinawan, panlaban sa epekto, at malinis at madaling malinis na mga ibabaw. Tingnan ang Produkto → Sa mga automotive application, ang mga bahagi tulad ng dimming motor housings at electric strut bushings ay dapat magkaroon ng tolerance sa ilalim ng vibration at temperature swings. Ang mga produktong elektrikal ay nakadepende sa mga matatag na panloob na istruktura, habang ang makinarya ng pagkain at mga instrumento sa kalidad ng tubig ay nangangailangan ng mga materyales na lumalaban sa kahalumigmigan, pagkapagod, at mga kemikal na panlinis. Ang mga gear ay isang klasikong kaso: ang mababang friction at dimensional na katatagan ng POM ay ginagawa itong natural na pagpipilian para sa isang food machinery transmission gear na tumatakbo sa buong araw.
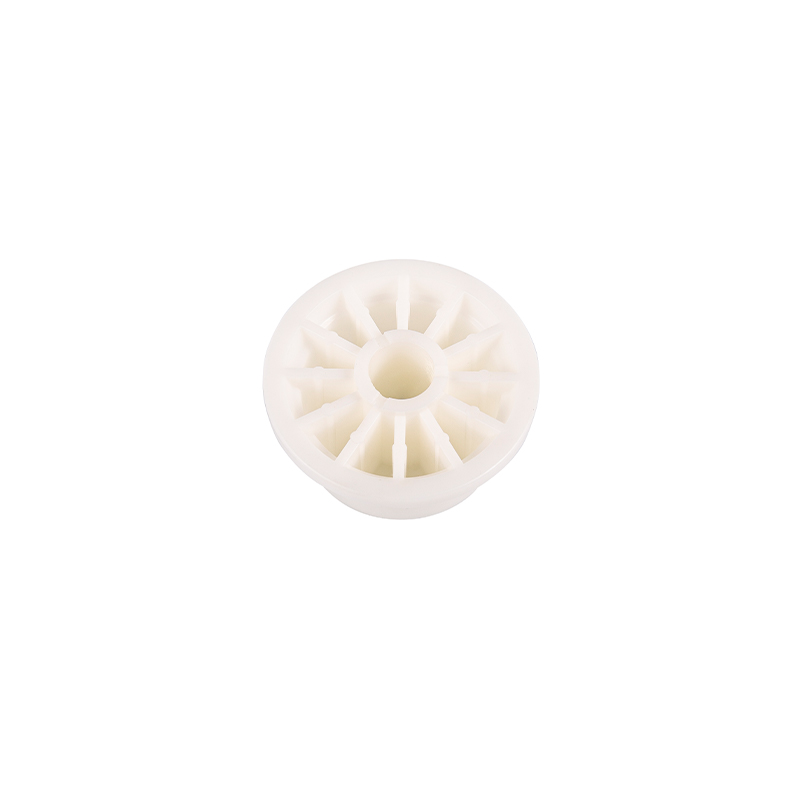
POM Injection Molded Gear para sa Food Machinery Ginawa mula sa food-grade POM, ginagamit ng gear na ito ang mababang friction, dimensional stability, at corrosion resistance ng materyal. Ipinapakita nito kung bakit ang POM ang natural na pagpipilian para sa mga transmission gear na patuloy na tumatakbo sa mga kapaligiran ng produksyon ng pagkain. Tingnan ang Produkto → Ang pag-unawa sa proseso ng paghubog ng plastic injection ay ang unang hakbang patungo sa isang matagumpay na bahagi; ang pangalawa ay ang pagpili ng kapareha na nakatira sa loob ng mga detalyeng iyon araw-araw. Mula noong 2002, ang aming team sa Suzhou ay nagdisenyo at nagtayo ng mga precision molds at molded na mga bahagi para sa mga customer sa pagmamanupaktura ng medikal, automotive, elektrikal, at instrumento, lahat mula sa isang pasilidad na may in-house na toolmaking. Kung ikaw ay bumubuo ng isang bagong bahagi o muling nag-sourcing ng isang umiiral na, natutuwa kaming suriin ang iyong mga guhit, magrekomenda ng mga angkop na materyales, at ibahagi kung ano ang itinuro sa amin ng dalawampu't higit na taon sa press.
Copyright © Suzhou Huanxin Precision Molding Co., Ltd. Lahat ng Karapatan ay Nakalaan. Pasadyang plastic injection molding supplier