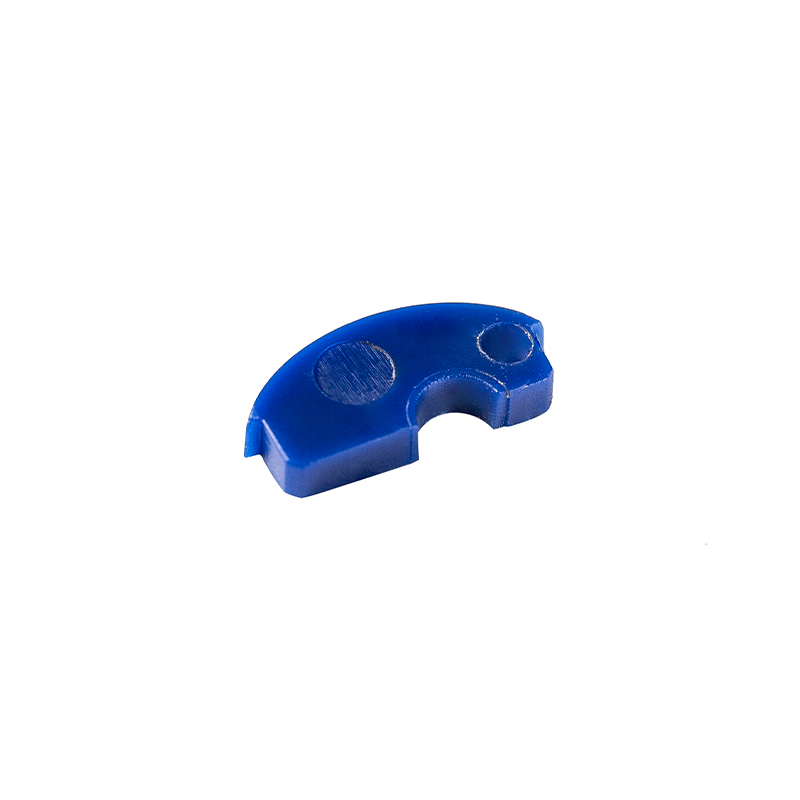
Mga Plastic Molded Parts: Mga Materyales, Proseso at Precision na Mga Tip sa Paggawa
Oct 09,2026Injection Molding Medical Plastics: Isang Praktikal na Gabay para sa Mga Gumagawa ng Device
Sep 30,2026Ipinaliwanag ang Proseso ng Plastic Injection Molding: Mga Yugto, Materyal at Kalidad
Sep 24,2026Mga Serbisyo ng Plastic Injection Molding: Ano ang Dapat Malaman ng Mga Manufacturers Bago Umorder
Sep 18,2026Plastic Injection Mould: Mga Uri, Disenyo, Gastos, at Paano Pumili ng Mould Maker
Sep 11,2026Ang mga plastic na hinubog na bahagi ay kadalasang tahimik na miyembro ng anumang pangkat ng produkto. Hawak nila ang isang surgical blade na matatag, i-click ang isang dosis sa lugar, unan ang isang electric strut, o umupo sa loob ng isang printer na ginagawa ang parehong maliit na trabaho ng isang milyong beses nang walang reklamo. Kung tutukuyin mo ang mga ito, disenyo sa paligid ng mga ito, o paggawa ng mga ito, alam mo na ang mga tunay na tanong ay bihirang tungkol sa plastik bilang isang materyal. Ang mga ito ay tungkol sa pagkakapare-pareho: ang parehong akma, ang parehong pakiramdam, ang parehong mga sukat, batch pagkatapos batch.
Ang sumusunod ay isang praktikal na pagtingin sa mga bahaging hinulma ng plastik: kung ano ang sinasaklaw ng termino, kung paano nagkakaiba ang mga pangunahing ruta ng paghubog, kung bakit malaki ang pagbabago sa pagpili ng materyal, at kung aling mga detalye ang kadalasang nagpapasya kung gumaganap ang isang bahagi sa field o nagdudulot ng problema sa linya ng pagpupulong.
Sa malawak na pagsasalita, ang isang plastic na molded na bahagi ay anumang plastic na bahagi na ang hugis ay nabuo sa loob ng isang tool, sa halip na gupitin, machined, o bonded mula sa sheet. Ang mga amag at dies ay may iba't ibang anyo, kaya naman ang kategorya ay umaabot mula sa dalawang gramo na butones hanggang sa isang tangke ng tubig.
Ang mga karaniwang miyembro ng pamilya ay kinabibilangan ng:
Karamihan sa aming sariling trabaho ay nasa dulong katumpakan ng sangay ng paghuhulma ng iniksyon: ang maliliit at katamtamang bahagi na sinusukat sa gramo, kung saan ang ilang sandaang bahagi ng isang milimetro ay nagpapasya kung ang isang may hawak ng karayom ay nakaupo nang maayos o ang isang push rod ay maayos na naglalakbay.
Ang mga inhinyero na bago sa paksa ay madalas na ipinapalagay na ang lahat ng hinulmang plastik ay ginawa sa parehong paraan. Hindi, at ang pagpili ng maling ruta nang maaga ay maaaring mai-lock ang isang proyekto sa hindi kinakailangang gastos sa tooling o isang hugis na hindi maaaring punan. Ang talahanayan sa ibaba ay isang mabilis na oryentasyon.
| Proseso | Paano nagkakaroon ng hugis ang plastik | Karaniwang hinubog na mga bahagi |
|---|---|---|
| Paghubog ng iniksyon | Ang matunaw ay itinuturok sa isang saradong amag na bakal at lumalamig sa ilalim ng presyon | Mga pabahay, hawakan, gear, konektor, bushing, maliliit na bahagi ng istruktura |
| Extrusion | Tuloy-tuloy na tinutulak ang matunaw sa pamamagitan ng isang die, pagkatapos ay pinalamig at pinutol | Pipe, tubing, profile, sheet, pagkakabukod ng cable |
| Blow molding | Ang isang pinalambot na tubo ay pinalaki laban sa mga dingding ng isang guwang na amag | Mga bote, pitsel, tangke ng gasolina, guwang na lalagyan |
| Paghubog ng compression | Ang isang sinusukat na singil ay pinindot sa isang pinainit na lukab at gumaling | Malaking panel, electrical insulators, composite parts |
| Paikot na paghubog | Natutunaw at nababalot ng pulbos ang loob ng dahan-dahang umiikot na amag | Mga tangke, mga istraktura ng laro, malalaking guwang na shell |
Ang paghuhulma ng iniksyon ay nangingibabaw sa tuwing mahalaga ang pagpapaubaya at pag-uulit, dahil tinutukoy ng amag ang geometry at inuulit ng makina ang ikot. Ang ibang mga ruta ay nakakakuha ng kanilang lugar sa pamamagitan ng tuluy-tuloy na haba, guwang na volume, o napakalaking surface area, hindi sa pamamagitan ng mahigpit na dimensional na kontrol.
Ang dalawang bahagi ay maaaring magbahagi ng magkaparehong geometry at ganap na naiiba ang pag-uugali dahil sa resin sa likod ng mga ito. Kapag sinusuri namin ang isang bagong proyekto, ang pagpili ng materyal ay karaniwang sumusunod sa pag-andar kaysa sa kabaligtaran.
Ang mga timpla ay kung saan nagiging kawili-wili ang mga bagay. Ang isang drum gear na hinulma mula sa PA66 na may 30 porsiyentong glass fiber at isang maliit na halaga ng PTFE ay nakakakuha ng paninigas mula sa salamin at isang mas mababang friction na ibabaw mula sa PTFE, na kung ano mismo ang kailangan ng isang dosing mechanism sa libu-libong mga cycle. Maliit na mga karagdagan tulad ng mga ito ay madalas na ang pagkakaiba sa pagitan ng isang bahagi na pumasa sa pagpapatunay at isa na nabigo tatlong buwan mamaya.
Ang katumpakan ay bihirang resulta ng isang matalinong galaw. Naiipon ito mula sa dose-dosenang mga ordinaryong desisyong ginawa, o iniiwasan, sa panahon ng pag-unlad ng tool at proseso. Ang kapal ng pader, draft angle, lokasyon ng gate, cooling layout, at shrinkage compensation ay humuhubog sa mga huling dimensyon bago makuha ang unang shot. Pag-unawa kung paano nagpapatuloy ang mga desisyon sa disenyo ng amag hanggang sa natapos na bahagi ginagawang mas madali ang natitirang pag-uusap.
Sa bahagi ng proseso, ang temperatura ng pagkatunaw, temperatura ng amag, bilis ng pag-iniksyon, presyon ng pagpindot, at oras ng paglamig ay nag-iiwan ng mga fingerprint sa bahagi. Gayundin ang pagpapatuyo ng dagta, na madaling makaligtaan at magastos upang magkamali sa mga hygroscopic na materyales tulad ng PA at PC. Dahil gumagawa tayo ng sarili nating mga hulma, nangyayari ang mga pagsasaayos sa bakal sa halip na sa isang spreadsheet. Kung ang isang tadyang ay nangangailangan ng isa pang ikasampu ng isang milimetro ng kaluwagan, maaari itong putulin at muling subukan sa halip na pagtalunan.
Lumilitaw ang parehong maliliit na bahagi sa iba't ibang industriya, na isa sa mga mas kasiya-siyang bahagi ng pagtatrabaho sa larangang ito. Ang isang diskarte sa pagpapaubaya na binuo para sa isang application ay kadalasang lumalabas na eksakto kung ano ang kailangan ng isa pa.
Ito ang pinaka-demanding lugar na pinaglilingkuran namin. Ang minimally invasive scalpel handles ay nangangailangan ng makinis na ibabaw at maaasahang pag-aayos ng karayom. Ang mga injection pen ay nakadepende sa mga push rod, drum gear, dose adjustment button, at refill holder na patuloy na gumagana sa libu-libong actuation. Ang mga transparent na endoscopic connector ay nangangailangan ng optical clarity na walang nakikitang mga marka ng daloy. Ang mas malawak mga accessory sa paghubog ng medikal na iniksyon ginagantimpalaan ng field ang parehong tatlong gawi sa lahat ng dako: tamang materyal na grado, kalinisan, at dimensional na repeatability.
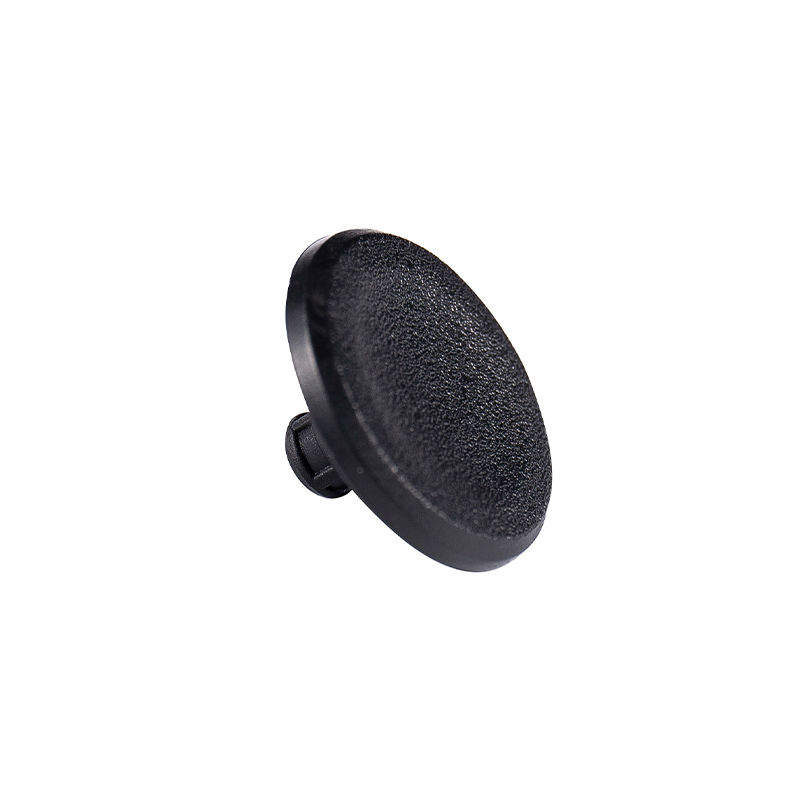
Button sa Pagpapalabas ng POM para sa Mga Medical Injection Pen Isang 0.70g POM release button para sa mga injection pen, na may mga tumpak na sukat, makinis na one-hand na paglabas ng dosis, at isang anti-slip surface para sa madalas na paggamit. Tingnan ang Produkto → Sa likod ng trim at sa paligid ng mga mekanismo, pinangangasiwaan ng mga plastik na bahagi ang init, panginginig ng boses, at patuloy na pagbibisikleta ng pagkarga. Ang mga light dimming motor ay umaasa sa upper shell at ejector rods na may stable geometry, habang ang mga electric struts ay gumagamit ng mga manggas at bushings sa glass-filled polyamide na dapat panatilihin ang kanilang fit sa pamamagitan ng mga pagbabago sa temperatura.
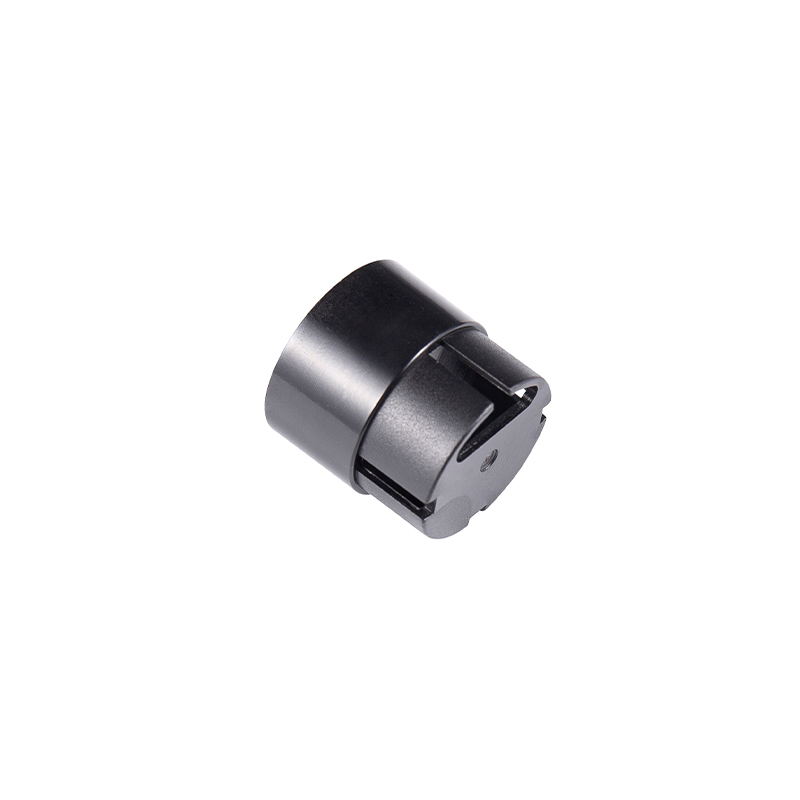
PA66 Automotive Electric Strut Bushing Isang PA66 70G33L bushing para sa mga electric strut system, na may eksaktong sukat, 80–120°C heat resistance, at matatag na suporta sa mga window lifter o trunk openers. Tingnan ang Produkto → Ang mga panloob na printer, mga base at knobs ng lampara, mga takip sa dulo ng motor, mga kawit at gear sa makinarya ng pagkain, at mga tirahan ng tester ng kalidad ng tubig ay nabibilang sa iisang pamilya. Ang mga ito ay bihirang kaakit-akit, ngunit sila ang mga bahaging hinahawakan at maaasahan ng mga gumagamit. Ang mga panloob na bahagi ng printer sa HIPS at PC/ABS ay isang magandang halimbawa: katamtaman ang hitsura, ngunit mahalaga sa kung ang isang mekanismo ay mananatiling nakahanay taon-taon.
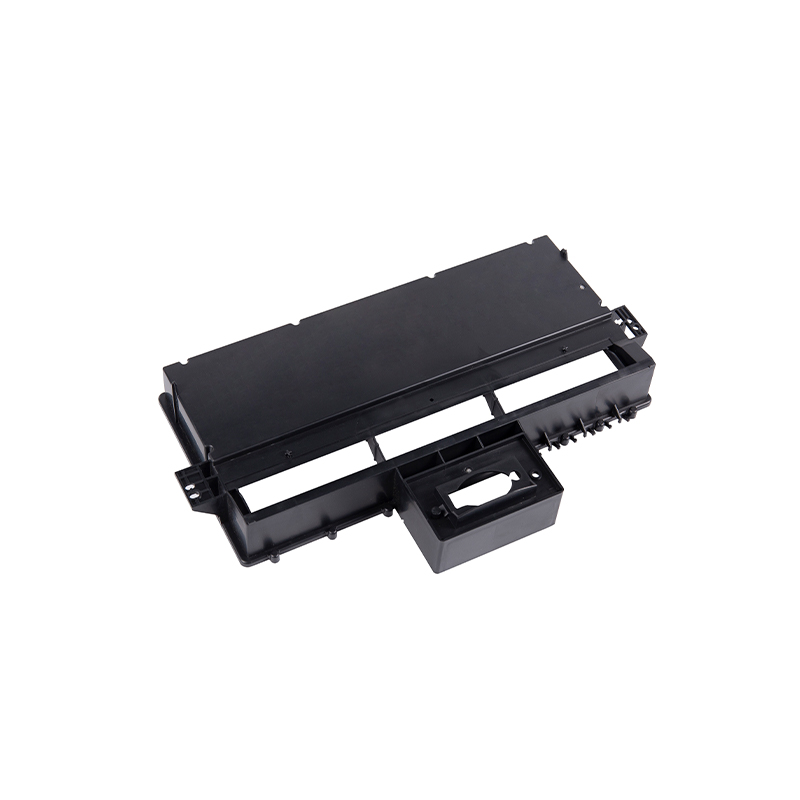
HIPS 108g Printer Internal Injection Molded Parts Sinusuportahan ng 108g HIPS internal printer accessories na ito ang stable, insulated na operasyon sa mga pang-industriyang 3D printer at precision injection molding equipment. Tingnan ang Produkto → Ang mga depekto sa mga hinubog na bahagi ay bihirang mahiwaga kapag alam mo kung saan titingnan.
Wala sa mga ito ang malulutas sa pamamagitan lamang ng pag-dial. Ang mga ito ay malulutas sa pamamagitan ng pagbabasa ng bahagi, ang tool, at ang proseso nang magkasama.
Karamihan sa mga mamimili ng precision molded parts ay hindi naghahanap ng pinakamalaking supplier. Naghahanap sila ng isa na malinaw na sumasagot sa mga tanong, nagtataglay ng mga dimensyon sa paglipas ng panahon, at nagsasabi ng isang bagay na kapaki-pakinabang kapag ang isang disenyo ay malapit nang magdulot ng mga problema.
Gumagawa kami ng precision molds at molded parts sa Suzhou mula noong Setyembre 2002, nagtatrabaho mula sa isang pabrika na higit sa 10,180 square meters sa Hengjing Industrial Park, Wuzhong District. Sa isang team na may humigit-kumulang limampung tao, precision computer-controlled injection machine, at sarili naming kagamitan sa paggawa ng amag, pinangangasiwaan namin ang maliliit at katamtamang bahagi para sa mga customer na medikal, automotive, elektrikal, motor, makinarya ng pagkain, at pagsubok sa kapaligiran. Walang kakaiba, isang mahabang ugali lamang na bigyang-pansin ang mga detalyeng nagpapanatiling gumagana ang mga bahaging hinulma ng plastik.
Copyright © Suzhou Huanxin Precision Molding Co., Ltd. Lahat ng Karapatan ay Nakalaan. Pasadyang plastic injection molding supplier